
تحليل الفروقات بين لحام البولي إيثيلين (PE) والبولي بروبيلين (PP)
في مجال تصنيع الأنابيب والخزانات البلاستيكية، أصبح البولي إيثيلين (PE) والبولي بروبيلين (PP) مواد أساسية لبناء مختلف المنشآت بسبب استقرارها الكيميائي الممتاز وخصائصها الميكانيكية.
تؤثر تقنية اللحام، باعتبارها الرابط الأساسي في ربط هاتين المادتين، بشكل مباشر على عمر الخدمة والسلامة للمنتج. على الرغم من إمكانية لحام كلاهما باستخدام العمليات الرئيسية مثل اللحام بالانصهار التلامسي، اللحام بالمقبس، واللحام باللوحة الساخنة، إلا أن هناك اختلافات كبيرة في قابلية اللحام وقوة اللحام والتوافق للتطبيقات العملية.
يوفر الفهم العميق لهذه الاختلافات أساسًا نظريًا حاسمًا وإرشادات عملية للصناعة في اختيار المواد وتطوير العمليات.
تحليل الأسباب الجذرية للاختلافات في خصائص اللحام بين PE وPP على مستوى البنية الجزيئية
استنادًا إلى أساسيات علم المواد، فإن الاختلافات في البنية الجزيئية بين PE وPP هي السبب الأساسي لاختلاف خصائص اللحام بينهما. سلاسل جزيئات PE تكون خطية بشكل رئيسي، مع نطاق تبلور معتدل يتراوح بين 40%-70% ونقطة انصهار منخفضة نسبيًا تتراوح بين 110°C-130°C.
تضمن هذه البنية تدفقًا منتظمًا لـ PE في الحالة المنصهرة، مما يتيح تشكيل واجهة لحام مستقرة ومستمرة بسرعة أثناء اللحام. على سبيل المثال، يسمح اللحام باللوحة الساخنة لأنابيب PE عند درجة حرارة لوحة ساخنة تتراوح بين 180°C-200°C بمرحلة انصهار كاملة في غضون 3-5 دقائق فقط. بعد التبريد، تتشابك سلاسل الجزيئات عند اللحام بشكل كامل، مما يتجنب تركيز الإجهاد بشكل فعال.
على النقيض من ذلك، فإن PP، بسبب وجود سلاسل جانبية ميثيلية في سلاسل جزيئاته، يتمتع بتبلور يتراوح بين 60%-85% ونطاق نقطة انصهار أضيق يتراوح بين 160°C-170°C. علاوة على ذلك، فإن PP عرضة جدًا للتحلل التأكسدي عند درجات الحرارة العالية.
يتطلب ذلك التحكم الدقيق في درجة الحرارة والوقت أثناء لحام PP، وإلا فمن المحتمل حدوث مشاكل جودة مثل كربنة سطح اللحام وضعف الترابط. أثناء اللحام التلامسي، تتطلب أنابيب PP ليس فقط وجود غلاف غاز خامل حول اللحام لعزل الأكسجين ومنع الأكسدة، ولكن أيضًا التحكم الصارم في تحمل درجة حرارة التسخين ضمن ±2°C. تزيد هذه المتطلبات العملية الإضافية والصارمة بشكل كبير من صعوبة التشغيل والعتبة التقنية للحام PP.
مقارنة متعمقة لاختلافات الأداء بين PE وPP باستخدام تقنيات اللحام الرئيسية
(I) عملية اللحام التلامسي: قابلية التكيف الواسعة لـ PE مقابل متطلبات الدقة العالية لـ PP
في عملية اللحام التلامسي الرئيسية، يظهر PE مزايا كبيرة. يتميز تدفق المادة المنصهرة بملاءمته لمختلف ظروف العمل. حتى بالنسبة للأنابيب ذات القطر الكبير التي يتجاوز قطرها 1000 مم، تمكن الهيدروليكا المتقدمة من تطبيق ضغط موحد عبر سطح اللحام، مما يؤدي إلى "خرزة لحام" مستمرة ومنتظمة. أظهرت التجربة العملية الواسعة أن معدل تسرب الوصلات الملحومة باستخدام PE يمكن التحكم فيه بشكل فعال ليكون أقل من 0.1%. أدى هذا الأداء الاستثنائي إلى استخدامه على نطاق واسع في تركيب خطوط الأنابيب الكبيرة والطويلة، مثل شبكات إمدادات المياه والصرف البلدية.
على النقيض تمامًا، يتطلب اللحام التلامسي لـ PP معالجة مسبقة دقيقة لنهايات الأنابيب لإزالة طبقة الأكسيد السطحية تمامًا لضمان جودة اللحام. في الوقت نفسه، تتطلب المشابك المتخصصة لضمان المحورية أثناء عملية التوصيل.
إذا تجاوز انحراف المحورية 0.5 مم، فإن قوة اللحام ستنخفض بشكل كبير بنسبة 15%-20%. لهذا السبب، يعتبر PP أكثر ملاءمة للأنابيب ذات القطر الصغير والضغط العالي، مثل أنابيب نقل المذيبات التي يقل قطرها عن 300 مم في الصناعة الكيميائية. تتطلب هذه الأنابيب قوة لحام عالية جدًا وخصائص إحكام، وتلبي خصائص PP هذه المتطلبات بشكل أفضل.
(II) عملية اللحام بالمقبس: كفاءة البناء لـ PE وسعي PP لتحقيق الإحكام النهائي
في عملية اللحام بالمقبس، يتميز PE بمرونة المادة الممتازة. أثناء عملية التوصيل الإضافي، يعوض التشوه المرن لـ PE بشكل فعال عن الأخطاء التي تحدث أثناء التجميع. حتى مع وجود فجوة تصل إلى 0.3 مم بين المقبس والمسمار، يمكن تحقيق إحكام موثوق من خلال ملء الانصهار. تجعل هذه الخاصية PE أكثر كفاءة بنسبة تزيد عن 30% مقارنة بـ PP في مشاريع مثل أنظمة أنابيب المياه الساخنة في المباني، مما يجعله المادة المفضلة لهذه التطبيقات.
عند استخدام PP في اللحام بالمقبس، تكون تحملات التجهيزات الخاصة بالمقابس صارمة للغاية، حيث تحدد الفجوة عادةً بألا تزيد عن 0.1 مم. علاوة على ذلك، بعد اللحام، يتطلب إجراء اختبار ضغط لمدة 24 ساعة لضمان عدم وجود تسرب. يجعل هذا السعي الذي لا مثيل له لتحقيق الدقة العالية والإحكام الشديد PP مادة لا غنى عنها في أنابيب المياه النقية في صناعة الأدوية، حيث يكون الإحكام ضروريًا، مما يوفر ضمانًا قويًا لسلامة جودة المياه أثناء إنتاج الأدوية.
(III) عملية اللحام باللوحة الساخنة: قابلية PE للتكيف مع الأحجام الكبيرة ومزايا القوة العالية لـ PP
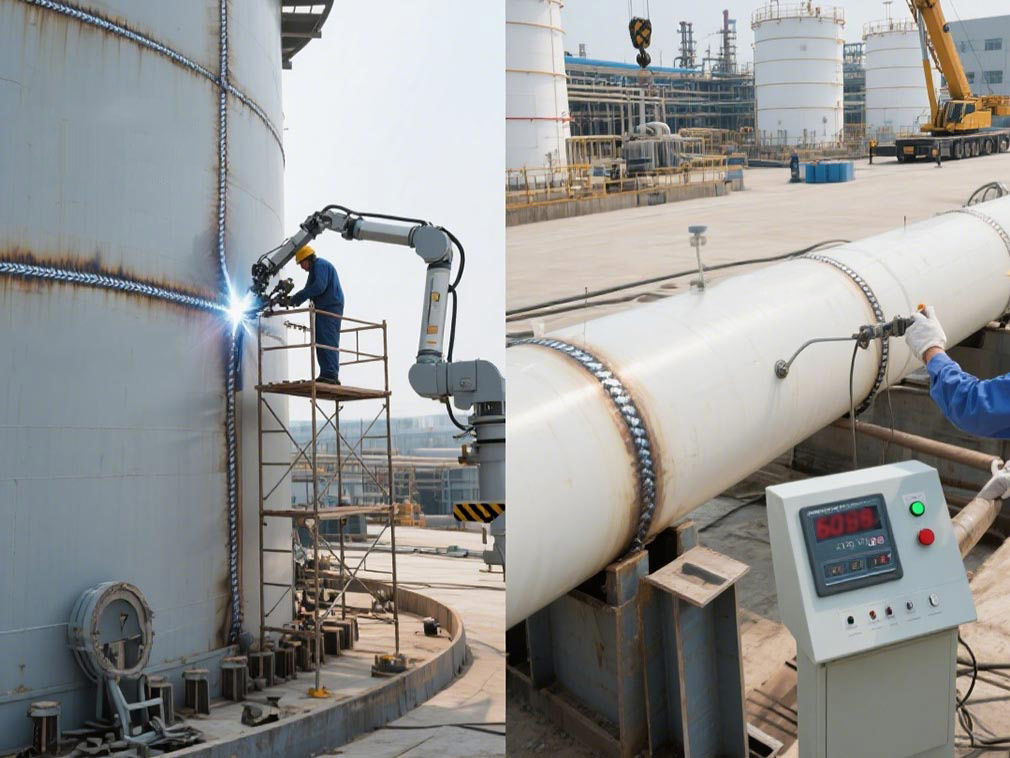
يُظهر اللحام باللوحة الساخنة، وهو عملية أساسية في تصنيع الخزانات الكبيرة، مزايا اللحام لـ PE بشكل كامل. بالنسبة لخزانات PE التي تزيد سعتها عن 10 أمتار مكعبة، يتيح اللحام باللوحة الساخنة عملية لحام مستمرة وغير متقطعة، مع أطوال لحام فردية تصل إلى 5 أمتار.
علاوة على ذلك، يمكن أن تصل قوة الشد للوصلة الملحومة إلى 80%-90% من قوة المادة الأساسية، مما يلبي تمامًا متطلبات تطبيقات التخزين ذات الضغط الجوي، مثل خزانات مياه الري الزراعية. بسبب خصائص المادة، يتطلب اللحام باللوحة الساخنة لخزانات PP لحامًا مجزأً، حيث لا يتجاوز طول كل جزء عادةً 1.5 متر. علاوة على ذلك، بعد كل جزء، يجب السماح لمنطقة اللحام بالتبريد بشكل كافٍ لمدة ساعة على الأقل لمنع الإجهاد الحراري من التسبب في تشوه الخزان.
على الرغم من عملية اللحام المعقدة، فإن قوة الشد لوصلات خزانات PP بعد اللحام استثنائية، حيث تتجاوز 95% من قوة المادة الأساسية. تجعل هذه القوة العالية PP خيارًا مثاليًا للصناعة الكيميائية لتخزين الوسائط شديدة التآكل، مثل محاليل حمض الكبريتيك بتركيز أقل من 30%. يقاوم التآكل بشكل فعال ويضمن التشغيل الآمن طويل الأجل للخزانات.
تربط منصتنا مئات من الموردين الكيميائيين الصينيين المعتمدين بالمشترين حول العالم، مما يعزز المعاملات الشفافة، وفرص الأعمال الأفضل، والشراكات ذات القيمة العالية. سواء كنت تبحث عن سلع بالجملة، مواد كيميائية متخصصة، أو خدمات شراء مخصصة، فإن TDD-Global جديرة بالثقة لتكون خيارك الأول.












