
تقنيات معالجة اللدائن الحرارية PET
البولي إيثيلين تيريفثاليت (PET)، بفضل خصائصه الممتازة كمواد لدائن حرارية وقابليته للتدفق عند الذوبان، يتوافق مع تقنيات معالجة اللدائن الحرارية الرئيسية مثل القولبة بالحقن، والبثق، والقولبة بالنفخ، والغزل. ومع ذلك، تختلف متطلبات الأداء أثناء المعالجة بشكل كبير بين العمليات المختلفة، مما يتطلب ضبطًا دقيقًا لمعلمات العملية وخصائص المواد لتحقيق تشكيل فعال.
(I) القولبة بالحقن: تحقيق التوازن بين التدفق العالي والتبلور السريع
القولبة بالحقن هي العملية الأساسية لتصنيع أجزاء هيكلية من PET (مثل موصلات السيارات وأغلفة الأجهزة). تضع هذه العملية متطلبات صارمة على قابلية تدفق PET عند الذوبان، ومعدل التبلور، والاستقرار الحراري.
يتراوح معدل تدفق الذوبان (MFR، عند 280 درجة مئوية/2.16 كجم) لـ PET النقي عادة بين 10-30 جم/10 دقائق، مما يلبي متطلبات التعبئة لمعظم المنتجات ذات الجدران الرقيقة والهياكل البسيطة. ومع ذلك، بالنسبة للمنتجات ذات سماكة الجدار أقل من 1 مم أو التجاويف المعقدة، يصبح من الضروري زيادة معدل تدفق الذوبان (إلى 30-50 جم/10 دقائق) لتحسين قابلية التدفق.
على سبيل المثال، استخدمت شركة إلكترونيات تنتج موصلات صغيرة من PET (بسماكة جدار 0.8 مم) PET عالي التدفق بمعدل تدفق ذوبان يبلغ 40 جم/10 دقائق، مع درجة حرارة حقن تتراوح بين 280-290 درجة مئوية وضغط حقن بين 80-100 ميجا باسكال. أدى ذلك إلى ملء التجويف بالكامل وتقليل معدل العيوب من 15% إلى 3%.
يتبلور PET ببطء (زمن التبلور النصفي لـ PET النقي حوالي 10-20 دقيقة). إذا تم تبريده بسرعة كبيرة بعد القولبة بالحقن، يمكن أن يتشكل بسهولة هيكل غير متبلور، مما يؤدي إلى انكماش عالي (عادة 1.5%-2.5%) ومقاومة حرارية ضعيفة (درجة حرارة تشوه حراري أقل من 70 درجة مئوية).
لذلك، يجب التحكم في درجة حرارة القالب أثناء عملية القولبة بالحقن (عادة بين 80-120 درجة مئوية). باستخدام نهج "درجة حرارة قالب عالية لتعزيز التبلور"، تزداد نسبة التبلور في المنتج إلى 30%-45%، وترتفع درجة حرارة التشوه الحراري إلى 85-100 درجة مئوية، وينخفض الانكماش إلى 1.0%-1.5%.
على سبيل المثال، عند تصنيع أغطية أكواب القهوة من PET، يتم ضبط درجة حرارة القالب عند 110 درجة مئوية، مما ينتج منتجًا بنسبة تبلور تبلغ 42%. لا يظهر أي تشوه بعد غمره في ماء ساخن بدرجة حرارة 95 درجة مئوية. ومع ذلك، يظهر المنتج عند درجة حرارة الغرفة (25 درجة مئوية) نسبة تبلور تبلغ 18% فقط ويتعرض بسهولة للتليين والتشوه بعد غمره في الماء الساخن.
(II) القولبة بالنفخ: التآزر بين قوة الذوبان والتمدد الاتجاهي
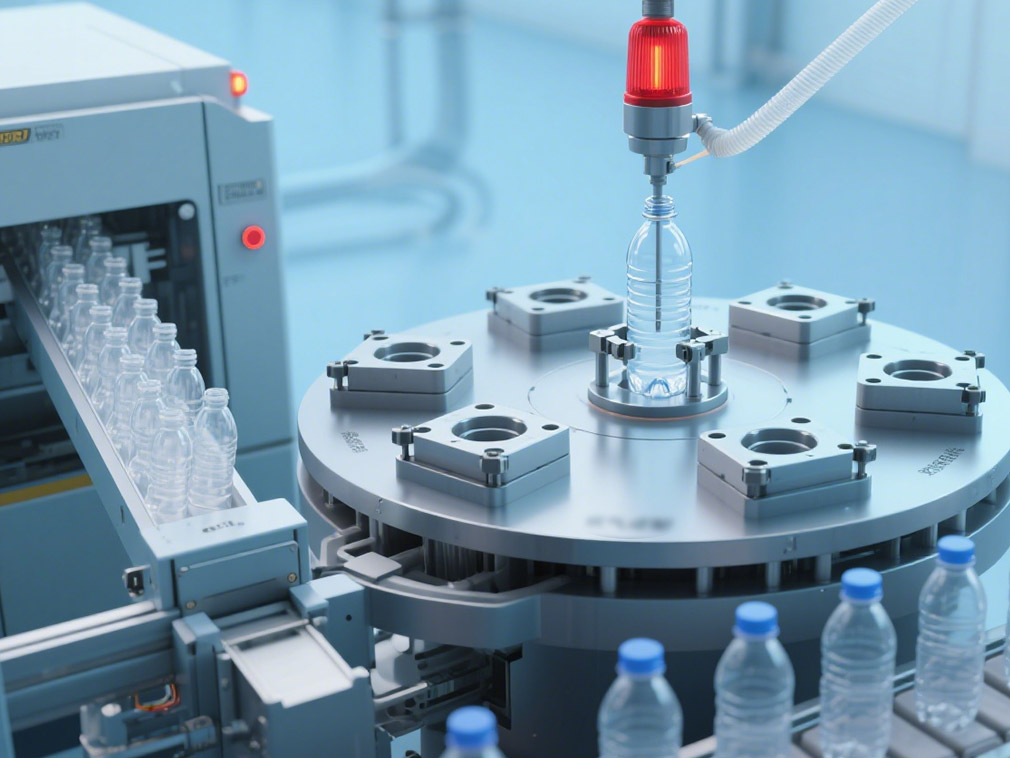
القولبة بالنفخ (خاصة عملية القولبة بالنفخ والتمدد بالحقن) هي عملية أساسية لإنتاج زجاجات PET (زجاجات المشروبات، زجاجات مستحضرات التجميل)، وتتطلب أن يتمتع PET بقوة ذوبان ممتازة وخصائص شد عالية. تتكون عملية القولبة بالنفخ والتمدد بالحقن من ثلاث خطوات: قولبة الحقن للمنتج الأولي - التسخين والتمدد - القولبة بالنفخ.
تحدد جودة المنتج الأولي بشكل مباشر أداء الزجاجة النهائية: يجب أن يكون للمنتج الأولي سماكة جدار موحدة (≤5%)، وخالي من الفقاعات والشوائب، ويحافظ على نسبة تبلور بين 5%-10%. (يمكن أن تؤدي نسبة التبلور الزائدة إلى التشقق أثناء التمدد، بينما يمكن أن تؤدي نسبة التبلور المنخفضة جدًا إلى تمدد غير متساوٍ.) أثناء مرحلة التمدد، يجب التحكم بدقة في درجة حرارة تمدد PET ضمن "النطاق المرن العالي" (عادة بين 85-100 درجة مئوية) بين درجة حرارة الانتقال الزجاجي (Tg، حوالي 70 درجة مئوية) ودرجة حرارة التبلور (Tc، حوالي 120 درجة مئوية).
عند هذه الدرجة الحرارية، تظهر سلاسل جزيئات PET مرونة ممتازة، مما يمكن من التمدد المحوري بمقدار 2.5-3.5 مرة والتمدد الشعاعي بمقدار 3.0-4.0 مرات.
يعمل هذا التوجيه في محاذاة سلاسل الجزيئات على تحسين قوة الزجاجة وخصائص الحاجز. على سبيل المثال، عند إنتاج زجاجة PET بسعة 1.5 لتر للمشروبات الغازية، يحقق معدل تمدد محوري يبلغ 3.2 ومعدل تمدد شعاعي يبلغ 3.8 قوة شد تبلغ 65 ميجا باسكال ومعامل حاجز أكسجين (OTR) يبلغ 1.8 سم³/(م²・يوم・جو)، مما يلبي متطلبات صلاحية لمدة 12 شهرًا للمشروبات الغازية. تعتبر قوة الذوبان غير الكافية نقطة ألم رئيسية في القولبة بالنفخ لـ PET، خاصة عند إنتاج زجاجات كبيرة الحجم (≥5 لتر) أو ذات جدران رقيقة.
يمكن أن يؤدي ذلك بسهولة إلى "الانزلاق" (حيث يهبط المنتج الأولي تحت وزنه بعد التسخين، مما يؤدي إلى سماكة جدار غير متساوية). يمكن أن يؤدي إضافة 0.5%-2% من عوامل التشعب طويلة السلسلة (مثل ثنائي أيزوسيانات) أو الحشوات النانوية (مثل نانو SiO₂) إلى تحسين قوة ذوبان PET بشكل كبير. على سبيل المثال، يزيد PET مع 1.5% من نانو SiO₂ من قوة ذوبانه بنسبة 60% مقارنة بـ PET النقي، مما يمكن من القولبة بالنفخ الناجحة لزجاجات PET كبيرة الحجم بسعة 5 لتر مع تباين سماكة الجدار ضمن 3%.
(III) الغزل: ضمان تجانس الذوبان وقوة الشد
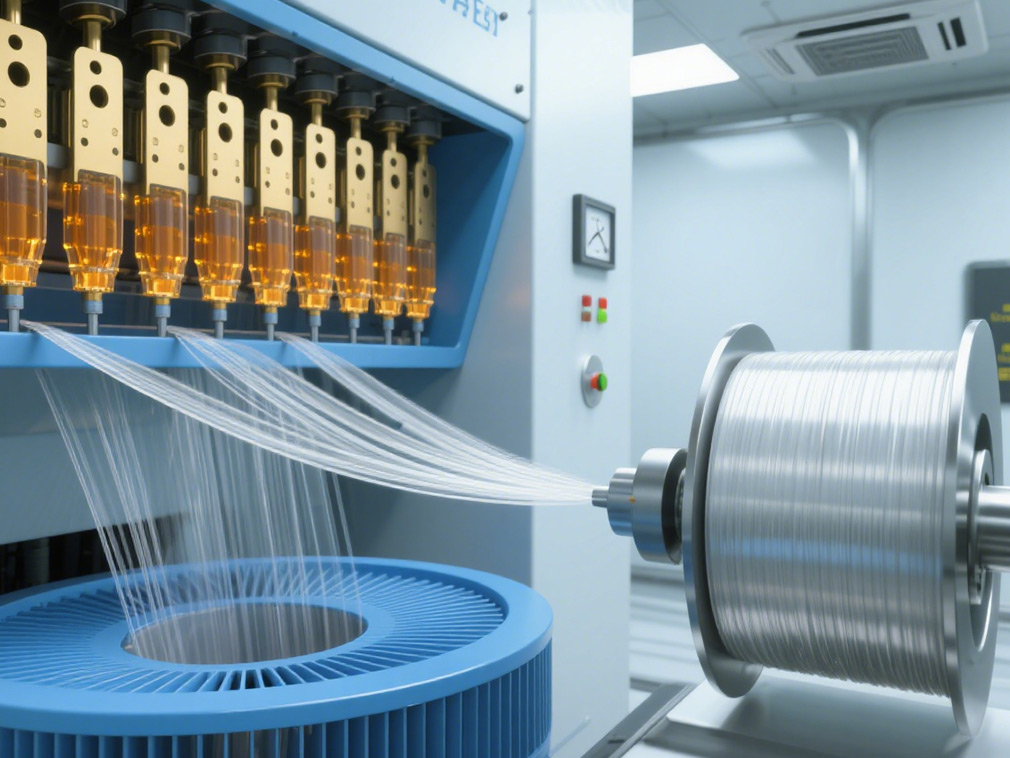
يعد PET المادة الخام الرئيسية للألياف الاصطناعية (البوليستر)، وتضع عملية الغزل بالذوبان متطلبات عالية للغاية على تجانس الذوبان، والاستقرار الحراري، وقوة الشد. أثناء عملية الغزل، يجب أن يذوب PET تمامًا عند درجة حرارة 285-295 درجة مئوية، ويجب أن يكون الذوبان خاليًا من جزيئات الهلام. (إذا حدث تشابك محلي أثناء البلمرة، ستتشكل جزيئات الهلام، مما يؤدي إلى انقطاع الغزل.) لذلك، يجب التحكم بدقة في اللزوجة الذاتية (IV) لـ PET (عادة 0.60-0.65 ديسيلتر/جرام، مع انحراف ≤0.02 ديسيلتر/جرام) لضمان تدفق ذوبان متجانس.
أثناء مرحلة الغزل والتمدد، تخضع ألياف PET الناشئة لتمدد حراري بمقدار 2-4 مرات (عند درجة حرارة تمدد بين 100-130 درجة مئوية) لمحاذاة سلاسل الجزيئات على طول محور الألياف وتعزيز قوة الألياف.
تبلغ قوة الكسر الجافة لألياف PET النقية حوالي 4.5 سنتينيوتن/ديسيتكس. من خلال إضافة 0.3%-0.5% من مضادات الأكسدة (مثل الفينولات المعوقة) ومواد التشحيم (مثل الستيراميد)، يمكن تقليل انقطاع سلاسل الجزيئات أثناء التمدد، مما يزيد من قوة الكسر إلى 5.0-5.5 سنتينيوتن/ديسيتكس.
تظل الاستطالة عند الكسر مستقرة عند 20%-25%، مما يلبي متطلبات متانة الألياف للأقمشة النسيجية. على سبيل المثال، تستخدم شركة نسيج خيوط بوليستر مغزولة من PET المعدل، ويتميز النسيج الناتج بقوة تمزق أعلى بنسبة 15% من نسيج البوليستر العادي ويوفر مقاومة تآكل فائقة.
تربط منصتنا مئات من الموردين الكيميائيين الصينيين المعتمدين بالمشترين في جميع أنحاء العالم، مما يعزز المعاملات الشفافة، وفرص الأعمال الأفضل، والشراكات ذات القيمة العالية. سواء كنت تبحث عن سلع بالجملة، أو مواد كيميائية متخصصة، أو خدمات شراء مخصصة، فإن TDD-Global جديرة بالثقة لتكون خيارك الأول.












