
PET مقابل PBT: الفروقات الرئيسية، التطبيقات، واختيار المواد
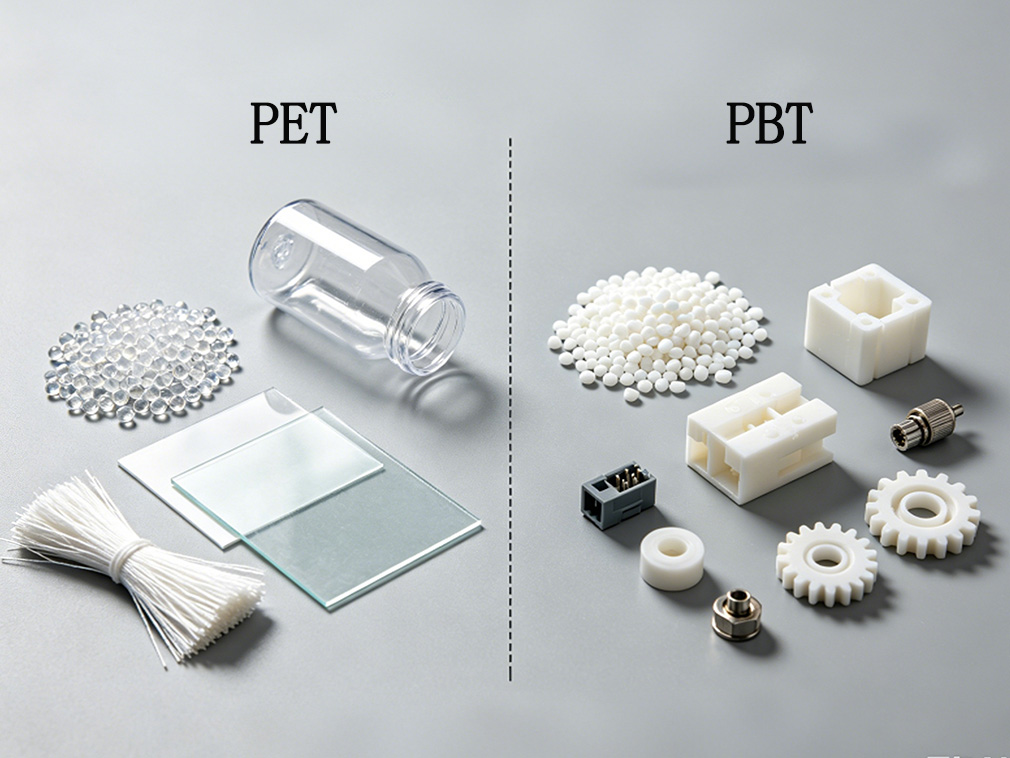
في اختيار البلاستيك الهندسي، يتم غالبًا الخلط بين PET (البولي إيثيلين تيريفثاليت) وPBT (البولي بيوتيلين تيريفثاليت) بسبب تشابه أسمائهما وهياكلهما الكيميائية. ومع ذلك، في الإنتاج واسع النطاق وتطبيقات الاستخدام النهائي، تحدد الفروقات في الأداء بين هذين المادتين البوليستر مدى ملاءمتهما لسيناريوهات صناعية مختلفة تمامًا.
أولاً: الاختلافات الأساسية في التركيب الكيميائي
يشترك كل من PET وPBT في حمض التيريفثاليك كمكون مونومر مشترك. يكمن الاختلاف في طول سلاسل الجليكول. يتم تكوين PET عن طريق بلمرة التكثيف لحمض التيريفثاليك والإيثيلين جليكول. تحتوي وحدات السلسلة المتكررة للجليكول على مجموعتين فقط من الميثيلين، مما يؤدي إلى سلسلة جزيئية صلبة ذات تغييرات شكلية محدودة. يتم الحصول على PBT عن طريق بلمرة حمض التيريفثاليك و1,4-بوتانديول.
تم تمديد سلسلة الكربون الجليكولي إلى أربعة مجموعات ميثيلين، مما يمنح السلسلة الجزيئية مرونة وحركة أكبر. إن هذا الاختلاف في مرونة أجزاء السلسلة هو الذي يسبب اختلافات كبيرة في حركيات التبلور، السلوك الديناميكي الحراري، والاستجابة الميكانيكية الماكروسكوبية، وليس مجرد اختلاف حرف واحد في الاسم.
II. سلوك التبلور يحدد كفاءة التشكيل والخصائص البصرية
يتميز PET بصلابة عالية في أجزاء السلسلة، مما يؤدي إلى معدل تبلور بطيء نسبيًا. عند تبريد المصهور بسرعة، لا تحصل السلاسل الجزيئية على وقت كافٍ لتتكدس بشكل منتظم، مما يؤدي بسهولة إلى تكوين بنية غير متبلورة شبه مستقرة، وينتج عن ذلك حالة شفافة على المستوى الكلي. بناءً على هذه الخاصية، يُستخدم PET على نطاق واسع في التغليف الشفاف، والأفلام، والقوالب الأولية؛ ويتم إنتاج هذه المنتجات الشفافة عمومًا باستخدام التشكيل البارد عند درجات حرارة منخفضة لمنع التبلور بشكل نشط.
على النقيض من ذلك، عند إنتاج أجزاء هيكلية من البولي إيثيلين تيريفثاليت البلوري المدعمة بالألياف الزجاجية، لتحسين التبلور والتحكم في الانكماش والتشوه بعد التشكيل، غالبًا ما يحتاج القالب إلى التسخين إلى درجة حرارة تتراوح بين 120–140℃، بالإضافة إلى وقت تبريد وإمساك أطول. إذا كانت درجة حرارة القالب غير كافية، يكون المنتج عرضة للانكماش المستمر والانحراف في الأبعاد.
تجعل السلاسل الجزيئية المرنة لـ PBT معدل التبلور أعلى بشكل ملحوظ مقارنة بـ PET. درجة حرارة القالب التي تتراوح بين 40–80℃ فقط كافية للتبلور والتشكيل السريع، مما يقلل بشكل كبير من دورة التشكيل، ويجعله مناسبًا للقولبة الدقيقة متعددة التجاويف على نطاق واسع. يجلب التبلور السريع أيضًا مزايا مثل التشطيب السطحي الناعم والتكرار العالي للأبعاد، وهو أمر بالغ الأهمية بشكل خاص للمنتجات مثل الموصلات، وأغلفة المرحلات، وأغلفة المستشعرات.
III. المفاضلات في الخصائص الحرارية والحدود للتطبيقات الهندسية
من حيث مقاومة الحرارة على المدى القصير، فإن نقطة انصهار PET (تقريباً 254–258℃) أعلى من نقطة انصهار PBT (تقريباً 224–230℃). ومع ذلك، لا يمكن تحديد درجة حرارة الخدمة طويلة الأمد بناءً على نقطة الانصهار فقط.
درجة حرارة انتقال الزجاج (Tg) لـ PET غير المتبلور تبلغ حوالي 75℃، بينما لـ PBT غير المتبلور تبلغ فقط حوالي 20–25℃، وهي أقل بكثير من درجة حرارة الغرفة. كلاهما بوليمرات شبه بلورية؛ عند درجة حرارة الغرفة، تكون المنطقة غير المتبلورة لـ PBT في حالة مرنة للغاية، مما يظهر حركة أقوى لشرائح السلاسل ومتانة فائقة. ومع ذلك، فإن الطور البلوري المستمر داخل المادة يوفر صلابة أساسية، مما يمنع التليين الكلي والفشل بسبب Tg أقل من درجة حرارة الغرفة.
بعد تعديل التعزيز بألياف الزجاج، يمكن زيادة درجة حرارة تشوه الحرارة (HDT) لكليهما بشكل كبير. عند نفس محتوى ألياف الزجاج، تكون درجة حرارة تشوه الحرارة لألياف الزجاج المعززة بـ PET عادةً أعلى من تلك المعززة بـ PBT. يمكن لبعض درجات HDT المعززة بـ PBT في السوق أن تتجاوز 200℃ ولها تطبيقات ناضجة في مكونات التحكم الإلكتروني للسيارات وبيئات الإلكترونيات ذات درجات الحرارة المتوسطة إلى العالية.
عند اختيار المواد، من المهم ملاحظة: بالنسبة لظروف درجات الحرارة العالية المستمرة والزحف طويل الأمد، يُفضل مقارنة بيانات PET وPBT المعززتين من نفس المواصفات؛ لا تفترض أن PBT يتمتع باستقرار أبعاد أفضل عند درجات الحرارة العالية.
من المهم بشكل خاص ملاحظة أن PET و PBT كلاهما ينتميان إلى عائلة البوليستر، وأن الروابط الإسترية في العمود الفقري الجزيئي لهما عرضة للتحلل المائي. يزداد معدل التحلل المائي بشكل كبير مع ارتفاع درجة الحرارة والرطوبة. التعرض طويل الأمد للبيئات الرطبة والحارة، خاصة الماء الساخن فوق 60℃ وظروف الدورة ذات الرطوبة العالية، سيؤدي تدريجياً إلى تدهور خصائصهما الميكانيكية. لذلك، بالنسبة للمنتجات التي تكون على اتصال طويل الأمد بالماء الساخن أو الظروف الرطبة والحارة المستمرة، يجب إعطاء الأولوية للدرجات المعدلة المقاومة للتحلل المائي، وهو شرط ضروري لضمان عمر خدمة طويل.
الرابع. الخصائص الميكانيكية التكميلية ومعايير الاختيار
بالمقارنة مع الراتنج النقي غير المعزز، يتمتع PET بقوة شد أعلى ومعامل انحناء ممتاز، ومقاومة زحف ممتازة، وتشوه أقل تحت الحمل المستمر طويل الأمد، مما يجعله مناسبًا للدعم الهيكلي والإطارات الحاملة. يتميز PET النقي بقوة تأثير منخفضة نسبيًا عند وجود شقوق وحساسية عالية للشقوق؛ تتطلب معظم المكونات الهيكلية الحاملة تعديلًا للتقوية لتحسين مقاومة التشقق.
يتميز PBT النقي بصلابة أقل مقارنة بـ PET، ولكن قوته في مقاومة الصدمات المقطوعة تتفوق بشكل طبيعي—تبلغ قوة الصدمة المقطوعة لـ PBT في شعاع الكابولي حوالي 4–6 كيلوجول/م²، بينما تبلغ قوة PET حوالي 2–4 كيلوجول/م². تكمن المزايا الأساسية لـ PBT في مقاومته الممتازة للإجهاد والتكرار في الانحناء عند درجات الحرارة العادية والمنخفضة، وسهولة تحرير الإجهاد الداخلي أثناء التشكيل. بعد التعديل والصياغة، يمكن لـ PBT تحقيق توازن مرن بين الصلابة والمتانة، ويُستخدم عادةً في التروس، المشابك، المثبتات، والوصلات المرنة.
خامساً: النقاط الرئيسية للتحكم في المعالجة
تتراوح درجات حرارة معالجة براميل PET عادة بين 260–290℃، مع نافذة معالجة ضيقة، وهي حساسة للغاية لكميات ضئيلة من الرطوبة. يمكن أن تؤدي الرطوبة إلى تحلل روابط الإستر عند درجات حرارة عالية، مما يؤدي إلى انخفاض قوة الذوبان، وظهور خطوط فضية في المنتج النهائي، وزيادة الهشاشة. تختلف معايير التحكم حسب التطبيق: بالنسبة للغزل وPET الهندسي عالي اللزوجة والجدران الرقيقة والمتقدم، يُطلب عادةً محتوى رطوبة ≤50ppm (0.005%)؛ بالنسبة لـ PET التقليدي المستخدم في زجاجات مصبوبة بالحقن، لمنع انخفاض اللزوجة الذاتية، يُطلب عادةً محتوى رطوبة ≤30–50ppm (0.003%–0.005%) بعد التجفيف؛ بالنسبة لبعض أنواع PET المعدلة غير الحرجة التي تتطلب متطلبات لزوجة أقل صرامة، يمكن تخفيف ذلك إلى ≤200ppm (0.02%). يجب على الشركات تطوير مواصفات تجفيف مناسبة بناءً على درجة المنتج.
يتراوح نطاق درجة حرارة معالجة PBT حسب التركيبة: الراتنج النقي غير المدعم حوالي 235–265℃، بينما يمكن أن تمتد الدرجات المدعمة بالألياف الزجاجية إلى 240–280℃. يتمتع PBT بتدفق ممتاز أثناء الذوبان، مما يتطلب ضغط تعبئة أقل للتشكيل؛ ظروف التجفيف التقليدية هي 120℃ لمدة 3–4 ساعات. على الرغم من أن PBT أقل حساسية قليلاً للرطوبة مقارنة بـ PET، إلا أن التجفيف غير الكافي يمكن أن يسبب عيوبًا في المظهر وتدهورًا ميكانيكيًا. الالتزام الصارم بعملية التجفيف أمر أساسي للحفاظ على معدل إنتاج مستقر.
السادس. منطق اختيار المواد الخاص بالتطبيق
بالنسبة للسوق الدولية، يجب أن يعتمد اختيار المواد على المتطلبات الوظيفية للمنتج النهائي. إذا كانت المتطلبات الأساسية للمنتج هي الشفافية العالية، وخصائص الحاجز الغازي الممتازة، والإنتاج الضخم منخفض التكلفة، والتوافق مع أنظمة إعادة التدوير الناضجة، مثل زجاجات المشروبات، وتغليف المواد الغذائية، وألياف البوليستر، والألواح الشفافة، فإن PET هو الخيار المفضل. تقنيات إعادة التدوير الفيزيائية والكيميائية لـ PET بعد الاستهلاك الحالية ناضجة، وسلسلة التوريد العالمية لـ rPET (PET المعاد تدويره) راسخة، مما يتماشى مع اتجاه المشتريات في الاقتصاد الدائري.
إذا كان المنتج يركز على كفاءة التشكيل العالية، ودقة الأبعاد المستقرة، ومقاومة التعب الممتازة والمتانة، والقدرة على تحمل درجات الحرارة المعتدلة المستمرة، فإن التطبيقات النموذجية تشمل موصلات السيارات الإلكترونية، المرحلات الصناعية، وإطارات عزل المحركات التقليدية. في هذه الحالات، يعتبر PBT المعزز أو المعدل الحل الرئيسي.
بالنسبة لمكونات إدارة الحرارة في مركبات الطاقة الجديدة (مضخات المياه الإلكترونية، الصمامات متعددة الاتجاهات، إلخ) والمكونات الهيكلية التي تتعرض لدرجات حرارة عالية لفترات طويلة، من الضروري إجراء تقييم شامل يأخذ في الاعتبار درجة حرارة التشغيل المستمرة وحمل الزحف الثابت. في بعض التطبيقات، يظهر البولي إيثيلين تيريفثاليت المدعوم بألياف زجاجية مقاومة أفضل للحرارة على المدى الطويل ومقاومة للزحف، ولا ينبغي أن يكون البولي بيوتيلين تيريفثاليت الخيار الافتراضي.
علاوة على ذلك، يمكن لمزائج PET/PBT تحقيق توازن بين التكلفة والأداء العام، وتُستخدم على نطاق واسع في العديد من مكونات السيارات والأجهزة المنزلية الوظيفية.
السابع. مقاومة الطقس الخارجي واعتبارات الامتثال
كل من راتنجات PET وPBT الأساسية لديها مقاومة محدودة للأشعة فوق البنفسجية. يمكن أن يؤدي الاستخدام طويل الأمد في الهواء الطلق إلى الاصفرار وتكوّن طبقة طباشيرية على السطح وتدهور مستمر في الخصائص الميكانيكية. بالنسبة للمنتجات المصدرة إلى المناطق ذات أشعة الشمس القوية، يُوصى بإضافة ماصات للأشعة فوق البنفسجية ومثبتات ضوئية إلى التركيبة، أو استخدام طلاء واقٍ.
في الوقت نفسه، يتطلب تداول الأعمال بين الشركات (B2B) التحقق المتزامن من متطلبات الامتثال: تصاريح ملامسة الطعام، تصنيفات مقاومة اللهب (UL94 V-0)، RoHS، REACH، إلخ، ومن الضروري التأكد مسبقًا من أن الدرجات المختارة لديها وثائق شهادات كاملة وصالحة.
لا يمكن أن تعتمد قرارات اختيار المواد والعمليات على تشبيهات بسيطة تستند إلى الخبرة، بل يجب أن تُستمد خطوة بخطوة من التركيب الجزيئي، وخصائص المعالجة الريولوجية، وظروف الخدمة الفعلية. إن التمييز الواضح بين اختلافات الأداء بين PET وPBT يمكن أن يساعد الشركات في اختيار حلول المواد التي توازن بين الموثوقية والتنافسية من حيث التكلفة داخل نظام سلسلة التوريد العالمية.
منصتنا تربط مئات من موردين المواد الكيميائية الصينيين الموثوقين بالمشترين حول العالم، مما يعزز المعاملات الشفافة، وفرص الأعمال الأفضل، والشراكات ذات القيمة العالية. سواء كنت تبحث عن السلع بالجملة، المواد الكيميائية المتخصصة، أو خدمات التوريد المخصصة، فإن TDD-Global جدير بالثقة ليكون خيارك الأول.












