
قولبة حقن البولي بروبيلين: ضوابط العملية الرئيسية
البولي بروبيلين (PP)، كبوليمر حراري ذو أداء ممتاز، تم استخدامه على نطاق واسع في تصنيع السيارات، إنتاج الأجهزة المنزلية، مواد التعبئة وغيرها من المجالات بسبب كثافته المنخفضة، ومقاومته القوية للتآكل الكيميائي وخصائصه الميكانيكية المتوازنة. التشكيل بالحقن هو الطريقة الأساسية لمعالجة PP.
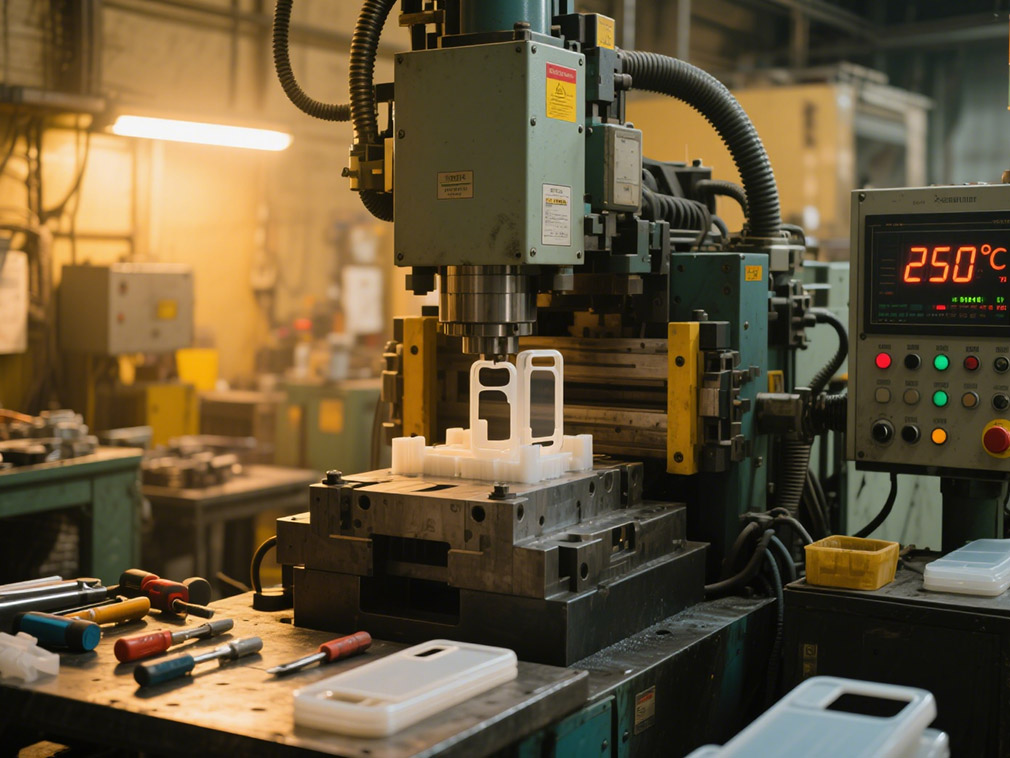
درجة حرارة الانصهار: التحكم في "درجة الحرارة" أثناء التشكيل بالحقن
يمكن اعتبار التحكم في درجة حرارة الانصهار "درجة الحرارة" للتشكيل بالحقن. على مقياس التحكم في درجة الحرارة لآلة التشكيل بالحقن في الورشة، هناك الكثير من المعرفة وراء القفز الرقمي بين 200-300 درجة مئوية. عانى شياو وانغ، وهو مشغل جديد في الصناعة، من فقدان درجة الحرارة: في المرة الأخيرة التي صنع فيها غلاف هاتف محمول، قام بضبط درجة الحرارة على 230 درجة مئوية كالمعتاد، ولكن زوايا المنتج كانت مفقودة.
قام المعلم بضبطها إلى 280 درجة مئوية وحل المشكلة فورًا. اتضح أن الأجزاء ذات الجدران الرقيقة تشبه "الزلابية ذات الجلد الرقيق"، والتي لا يمكن ملؤها بنار صغيرة؛ عند صنع قواعد غسالات ذات جدران سميكة، تكون درجة حرارة 220 درجة مئوية كافية. درجة الحرارة العالية جدًا ستجعل المادة "محترقة"، وسيكسر الشريط المسحوب عند سقوطه.
هناك قاعدة غير مكتوبة في الورشة: يجب تسخين البولي بروبيلين PP المتجانس على "حرارة متوسطة" (220-260 درجة مئوية)، ويجب تسخين البولي بروبيلين المشترك على "حرارة عالية" (240-280 درجة مئوية). إن رؤية حالة الانصهار في البرميل هو عمل تقني - يكون الأفضل عندما يتدفق مثل العسل، إذا كان رقيقًا جدًا فهذا يعني أن درجة الحرارة مرتفعة جدًا، وإذا كان سميكًا جدًا فهذا يعني أن درجة الحرارة غير كافية.
يمكن للمعلمين ذوي الخبرة الحكم على ما إذا كانت درجة الحرارة مناسبة من خلال مراقبة سرعة تراجع المسمار بالعين المجردة. هذه المهارة الفريدة تجعل العديد من الوافدين الجدد غير قادرين على التعلم حتى لو قاموا بحساب مقياس التحكم في درجة الحرارة.
درجة حرارة القالب: "المفتاح الخفي" لجودة المنتج
تعديل درجة حرارة القالب هو "المفتاح الخفي" لجودة المنتج. آلة درجة حرارة القالب في زاوية الورشة دائمًا ما تصدر صوتًا، ونطاق درجة الحرارة من 10-80 درجة مئوية يخفي سر جودة المنتج.
يعرف السيد لي، الذي يصنع أغطية الأجهزة المنزلية، هذا جيدًا: عندما تظهر آلة درجة حرارة القالب 60 درجة مئوية، يكون سطح درج الثلاجة لامعًا كالمرايا؛ عندما تنخفض إلى 20 درجة مئوية، على الرغم من أن سرعة الإنتاج تكون أسرع، إلا أنه دائمًا ما تظهر بعض علامات الانكماش الصغيرة على السطح. لقد لخص القاعدة: اختر درجة حرارة عالية للمظهر، واختر درجة حرارة منخفضة للكفاءة، المفتاح هو النظر إلى غرض المنتج.
إحصائيات محطة فحص الجودة في الورشة تقول الكثير: معدل اجتياز اختبار السقوط للأجزاء المنتجة عند درجة حرارة قالب تزيد عن 60 درجة مئوية أعلى بنسبة 30% من الإنتاج منخفض الحرارة. ولكن درجة الحرارة العالية لها ثمن - عليك الانتظار 5 ثوانٍ إضافية لكل دورة، وهو خسارة كبيرة لخط إنتاج التعبئة الذي تبلغ طاقته الإنتاجية اليومية 100,000 قطعة.
الآن الورشة شائعة بـ "التحكم في درجة الحرارة حسب المنطقة"، حيث يستخدم تجويف القالب 60 درجة مئوية لضمان المظهر، ويستخدم القلب 30 درجة مئوية لتسريع التبريد، بحيث يمكن أخيرًا تحقيق التوازن بين الجودة والكفاءة.
تخزين المواد: "سهولة" PP واحتياطات خاصة
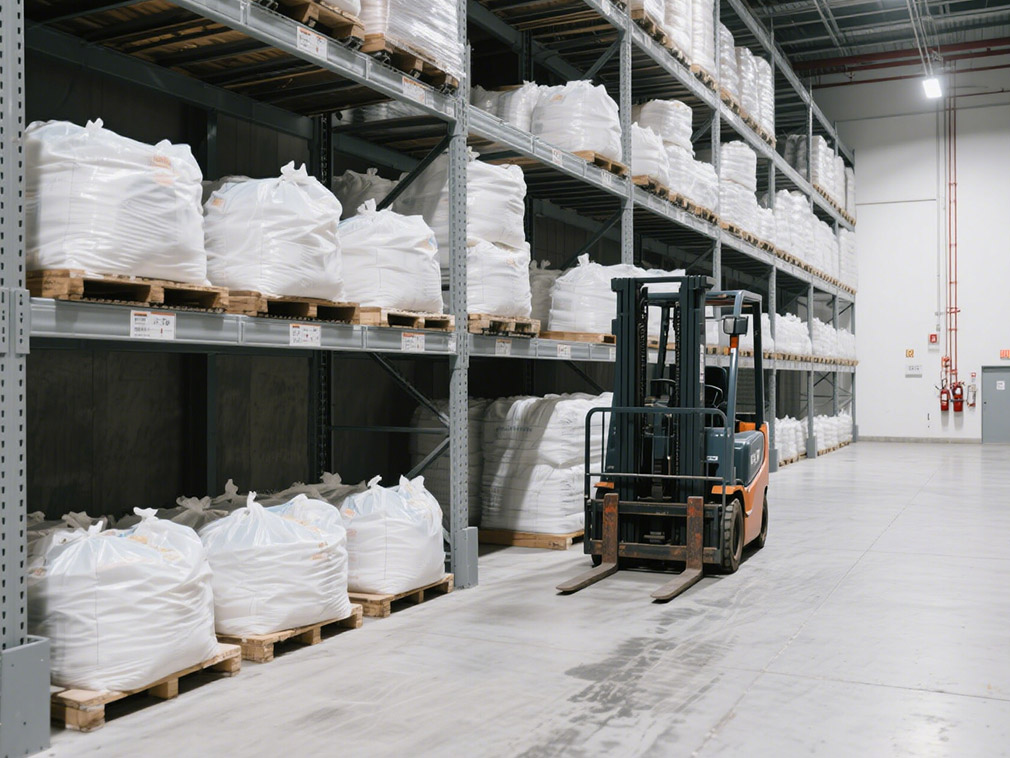
يعتبر مادة PP "طفلًا سهلًا" في الورشة، على عكس النايلون الذي يحتاج إلى التجفيف يوميًا. تجربة تشانغ جيه، حارس المستودع، هي أنه طالما أن أكياس مواد PP مغلقة ومكدسة على رفوف جيدة التهوية، فلن تكون هناك مشكلة لمدة ثلاثة أشهر.
ولكن عليك أن تكون حذرًا جدًا خلال موسم الأمطار. في العام الماضي، كانت هناك دفعة من مواد PP التي تعرضت للرطوبة، وظهرت خطوط فضية على السطح أثناء التشكيل بالحقن، وفي النهاية كان لا بد من تخفيض درجتها. الآن هناك فرن تجفيف عند باب الورشة. يتم تجفيف المواد الرطبة عند درجة حرارة 80 درجة مئوية لمدة 3 ساعات. عندما تنخفض نسبة الرطوبة إلى أقل من 0.02%، يمكن استخدامها بشكل طبيعي. هذا يوفر الكثير من المتاعب مقارنة بمعالجة مواد النايلون.
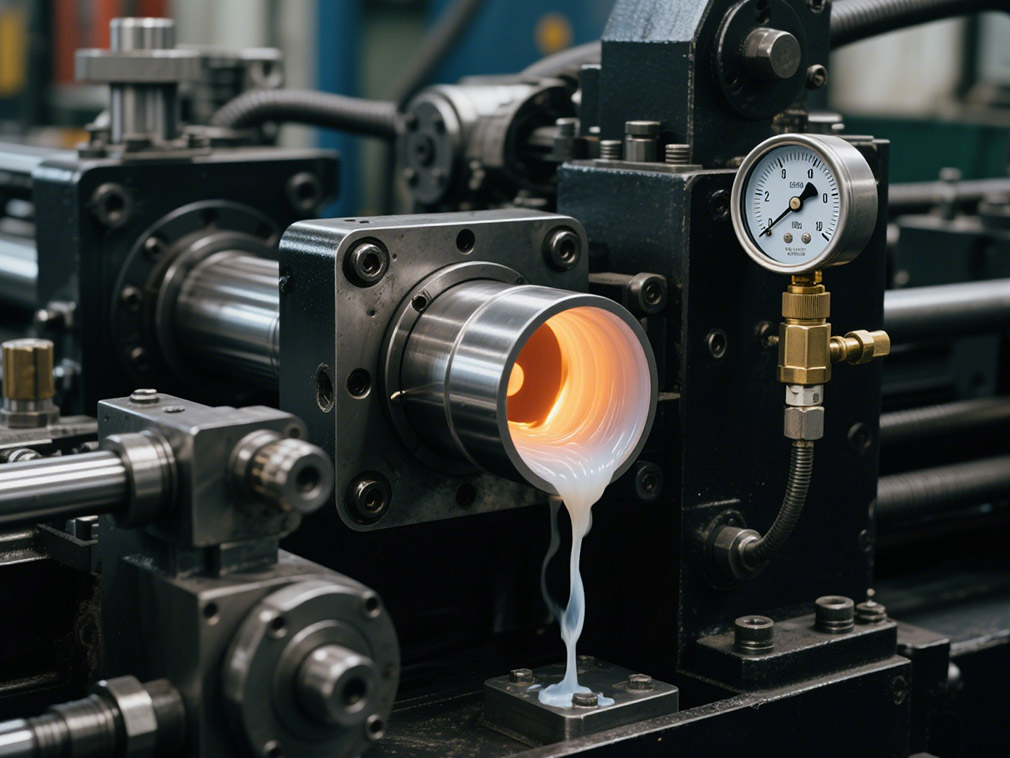
مشكلة الانكماش: المشكلة الرئيسية التي تسبب صداعًا للمهندسين
مشكلة الانكماش هي الأكثر إزعاجًا للمهندسين في الورشة. نطاق الانكماش من 1.5%-3% قد يكون الفرق بين الأجزاء المؤهلة والمرفوضة في الأجزاء الدقيقة. خط إنتاج مشابك السيارات تعرض لخسائر.
مع نفس المعايير، يكون انكماش الجدران السميكة تقريبًا ضعف انكماش الجدران الرقيقة، مما يؤدي إلى عدم تناسق أثناء التجميع. لاحقًا، قام المهندس بتغيير معايير الضغط: أولاً "القفل" بضغط عالي 120 ميجا باسكال لمدة ثانية واحدة، ثم "الملء" بضغط منخفض 60 ميجا باسكال لمدة 10 ثوانٍ. هذه الحيلة استقرت معدل الانكماش بشكل كبير.
التحكم في الانكماش: تعديل العملية وتعديل المواد معًا
هناك سلاحان سريان للتعامل مع الانكماش في الورشة: تعديل العملية وتعديل المواد. يتم استخدام "طريقة الضغط التدريجي" غالبًا أثناء اختبار القالب. يتم زيادة الضغط بناءً على الجزء الذي يحتوي على علامات انكماش خطيرة.
أثناء الإنتاج الضخم، يتم استخدام المواد المعدلة مباشرة. يمكن أن تقلل مواد PP التي تحتوي على 20% من مسحوق التلك معدل الانكماش إلى أقل من 1%، ولكن يجب زيادة درجة الحرارة بمقدار 20 درجة مئوية، وإلا لن يتم حقن المادة. الآن خط إنتاج الأجزاء الدقيقة مجهز بنظام التحكم في درجة حرارة القالب المغلق، ويتم التحكم في فرق درجة الحرارة عند ±2 درجة مئوية، مما يحسن بشكل كبير استقرار أبعاد المنتج.
المرونة: المبدأ الأساسي لتشكيل PP بالحقن
الشعار على جدار الورشة يقول: "المعايير ثابتة، ولكن الأشخاص أحياء". لا توجد صيغة ثابتة لتشكيل PP بالحقن. عند اختبار منتجات جديدة، يجب تعديل المعايير سبع أو ثماني مرات.
تمامًا مثل صنع صناديق الغداء ذات الجدران الرقيقة، تحتاج إلى الضرب والتبريد بسرعة، وعند صنع صواني التحميل، تحتاج إلى الضرب والتبريد ببطء؛ الأجزاء الشفافة تخشى الاصفرار بسبب درجات الحرارة العالية، والأجزاء السوداء تخشى بقع المواد بسبب درجات الحرارة المنخفضة. تحويل هذه التجارب إلى بطاقات عملية، جنبًا إلى جنب مع نظام المراقبة الجديد بالذكاء الاصطناعي، زادت نسبة المنتجات المؤهلة من PP في الورشة الآن بنسبة 15% مقارنة بثلاث سنوات مضت.
في عالم معالجة البلاستيك، يعتبر تشكيل PP بالحقن مثل مهارة الحرفي القديم. يتطلب التحكم الدقيق في المعايير وخبرة المشغل المتراكمة.
تتحول تلك الأرقام المتغيرة لدرجة الحرارة ومنحنيات الضغط المتغيرة في النهاية إلى منتجات مؤهلة على خط التجميع. عندما تلتقط جزءًا ناعمًا من PP، فكر في تفاصيل العملية التي تم التحكم فيها بعناية وراءه. إنها هذه التفاصيل الصغيرة التي تجعل مواد البولي بروبيلين تزدهر بأقصى قيمة.
منصتنا تربط مئات من الموردين الكيميائيين الصينيين المعتمدين بالمشترين حول العالم، مما يعزز المعاملات الشفافة، وفرص الأعمال الأفضل، والشراكات ذات القيمة العالية. سواء كنت تبحث عن سلع بالجملة، أو مواد كيميائية خاصة، أو خدمات شراء مخصصة، فإن TDD-Global جديرة بأن تكون خيارك الأول.












