
ظروف معالجة البلاستيك PVC
البولي فينيل كلوريد (PVC) هو مادة بلاستيكية حرارية تُستخدم على نطاق واسع. تتطلب معالجته التحكم الصارم في مختلف الظروف لضمان جودة وأداء المنتجات. تشمل تقنيات المعالجة الرئيسية البثق، الصب، القولبة بالحقن، والقولبة بالنفخ والتمدد. لكل عملية متطلبات مختلفة لخلط راتنج PVC والإضافات وتحويل الذوبان الحراري.
قبل أي معالجة، يُعد الخلط الكامل بين راتنج PVC والإضافات ذات الصلة خطوة أولى حاسمة. يتمتع راتنج PVC نفسه بخصائص معينة، وإضافة الإضافات تهدف إلى تحسين أداء المعالجة وأداء المنتج النهائي. تشمل الإضافات الشائعة الملدنات، المثبتات، المزلقات، الحشوات، والملونات.
يمكن للملدنات تقليل درجة حرارة الذوبان ولزوجة الذوبان لراتنج PVC وتحسين مرونة المنتجات وخصائصها البلاستيكية؛ المثبتات يمكنها منع تدهور PVC بسبب الحرارة والضوء وعوامل أخرى أثناء المعالجة والاستخدام؛ المزلقات يمكنها تقليل الاحتكاك بين المواد ومعدات المعالجة وتحسين سلاسة المعالجة؛ الحشوات يمكنها تقليل التكاليف وتعزيز صلابة المنتجات وقوتها؛ الملونات تمنح المنتجات اللون المطلوب. الهدف من الخلط الكامل هو توزيع الإضافات بالتساوي في راتنج PVC لتجنب اختلافات الأداء المحلية.
عادةً ما يتم تنفيذ عملية الخلط في خلاط عالي السرعة، ويتم ضمان تأثير الخلط من خلال التحكم في معايير مثل وقت الخلط، درجة الحرارة، والسرعة. على سبيل المثال، في المرحلة المبكرة من الخلط، يمكن زيادة السرعة بشكل مناسب لتوزيع المواد بسرعة. مع تقدم الخلط، يتم تقليل السرعة ويتم التحكم في درجة الحرارة لمنع المواد من ارتفاع درجة الحرارة والتحلل.
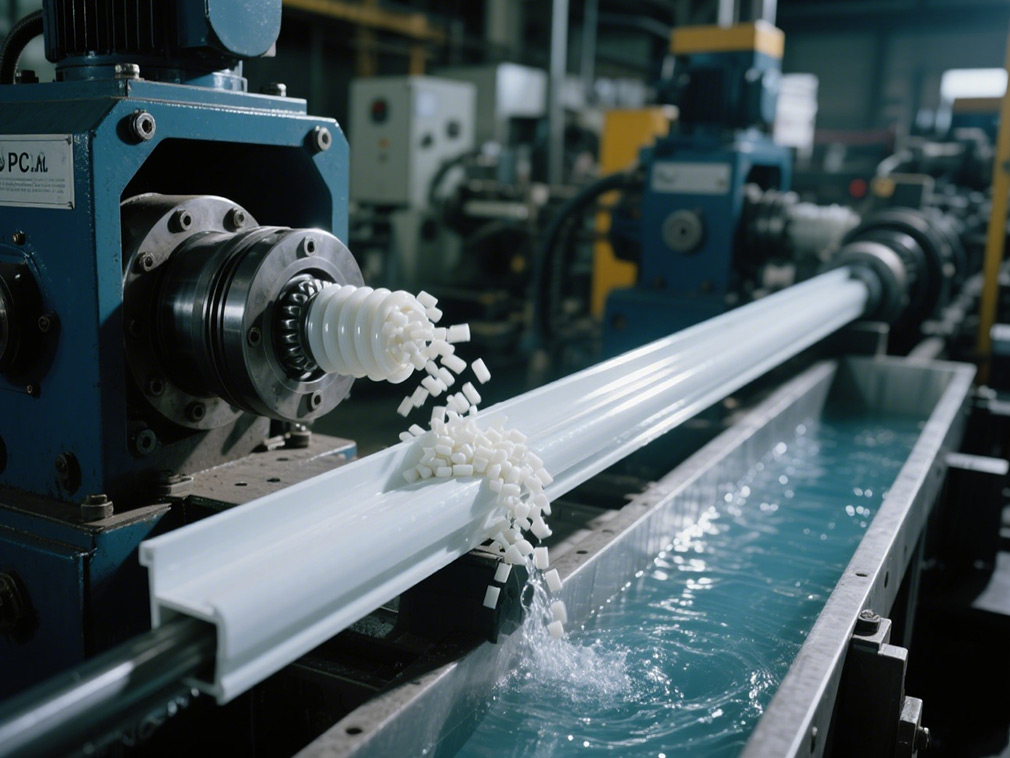
البثق هو أحد الطرق الأكثر شيوعًا في معالجة بلاستيك البولي فينيل كلوريد. في عملية البثق، تكون درجة حرارة المعالجة عاملًا رئيسيًا. نطاق درجة حرارة معالجة راتنج PVC ضيق نسبيًا. بشكل عام، يجب التحكم في درجة حرارة البثق بين 160-200℃.
إذا كانت درجة الحرارة منخفضة جدًا، يصبح من الصعب تلدين المادة، مما يؤدي إلى سطح خشن للمنتج وجزيئات غير مذابة داخله، مما يؤثر على قوة المنتج ومظهره؛ إذا كانت درجة الحرارة مرتفعة جدًا، يتحلل PVC، وينتج غازات ضارة، ويقلل من الخصائص الفيزيائية للمنتج. بالإضافة إلى ذلك، تؤثر سرعة اللولب أيضًا على عملية البثق.
يمكن أن تزيد سرعة اللولب العالية من كفاءة الإنتاج، ولكن السرعة الزائدة تؤدي إلى بقاء المادة في البرميل لفترة قصيرة جدًا وعدم كفاية التلدين؛ السرعة البطيئة تقلل الإنتاج وتزيد من استهلاك الطاقة. يجب ضبط سرعة اللولب المناسبة وفقًا لمواصفات المنتج ومتطلبات الجودة. في الوقت نفسه، يؤثر تصميم القالب والتحكم في درجة حرارته على شكل المنتج ودقة أبعاده. عادةً ما يجب الحفاظ على درجة حرارة القالب عند مستوى منخفض، عمومًا بين 40-60℃، لتعزيز التبريد السريع وتشكيل المادة.
تُستخدم عملية الصب بشكل رئيسي لإنتاج أفلام وألواح PVC. أثناء عملية الصب، يتم تبريد ذوبان PVC بسرعة إلى فيلم بعد بثقه من رأس القالب. للحصول على منتجات صب عالية الجودة، يجب التحكم بدقة في درجة حرارة الذوبان. عادةً ما تكون درجة حرارة الذوبان بين 180-220℃ لضمان أن الذوبان يتمتع بسيولة جيدة وتجانس.
تؤثر درجة حرارة وسرعة الأسطوانة المبردة أيضًا بشكل كبير على جودة الفيلم. إذا كانت درجة حرارة الأسطوانة المبردة منخفضة جدًا، يبرد الفيلم بسرعة كبيرة، مما يؤدي إلى إجهاد داخلي مفرط، وسهولة الالتواء والتشقق؛ إذا كانت درجة الحرارة مرتفعة جدًا، لا يتم تبريد الفيلم بشكل كافٍ ويصبح عرضة للالتصاق.
عادةً ما يتم التحكم في درجة حرارة الأسطوانة المبردة بين 15-30℃، ويجب أن تتناسب سرعة الأسطوانة المبردة مع سرعة بثق الذوبان لضمان سمك موحد للفيلم. بالإضافة إلى ذلك، لا يمكن تجاهل التحكم في التوتر أثناء عملية الصب. يمكن للتوتر المناسب أن يضمن بقاء الفيلم مسطحًا أثناء عملية التبريد والسحب لتجنب التجاعيد والتشوه.
عملية القولبة بالحقن هي عملية تسخين وذوبان جزيئات بلاستيك PVC وحقن الذوبان في تجويف القالب عبر لولب آلة القولبة بالحقن. درجة حرارة القولبة بالحقن هي أيضًا مفتاح جودة المنتج. عادةً ما تكون درجة حرارة القولبة بالحقن بين 170-210℃، ويجب ضبط درجة الحرارة المحددة وفقًا لنوع راتنج PVC، وتعقيد المنتج، وهيكل القالب.
بالنسبة لبعض المنتجات ذات الجدران الرقيقة، لضمان أن الذوبان يمكن أن يملأ التجويف بسرعة، يجب زيادة درجة حرارة القولبة بالحقن بشكل مناسب؛ بالنسبة للمنتجات ذات الجدران السميكة، يجب منع درجة الحرارة من أن تكون مرتفعة جدًا، مما يؤدي إلى فقاعات وثقوب انكماشية داخل المنتج.
ضغط القولبة بالحقن ووقت التثبيت لهما أيضًا تأثير كبير على جودة المنتج. يمكن أن يضمن ضغط القولبة بالحقن العالي أن الذوبان يملأ تجويف القالب، ولكن الضغط الزائد يمكن أن يؤدي بسهولة إلى ظهور زوائد وإجهاد متبقي على المنتج؛ إذا كان وقت التثبيت غير كافٍ، سيظهر المنتج منخفضًا وستكون هناك انحرافات في الأبعاد بسبب عدم كفاية التعبئة. يجب تحسين ضغط القولبة بالحقن ووقت التثبيت بشكل معقول من خلال التجارب والخبرة.
تُستخدم عملية القولبة بالنفخ والتمدد غالبًا لإنتاج المنتجات المجوفة مثل زجاجات PVC. تنقسم العملية إلى مرحلتين. أولاً، يتم تسخين الشكل الأولي لـ PVC إلى درجة حرارة مناسبة لجعله يتمتع بمرونة معينة، ثم يتم تمديده وتشكيله بالنفخ. عادةً ما تكون درجة حرارة تسخين الشكل الأولي بين 90-120℃. إذا كانت درجة الحرارة مرتفعة جدًا، يصبح الشكل الأولي لينًا بشكل مفرط وسهل التشوه أثناء عملية التمديد والنفخ؛ إذا كانت درجة الحرارة منخفضة جدًا، تكون خصائص الشد للشكل الأولي ضعيفة ويصعب تشكيله.
نسبة التمدد ونسبة النفخ هما من المعايير المهمة في عملية القولبة بالنفخ والتمدد، حيث تؤثران مباشرة على توزيع سمك الجدار والخصائص الميكانيكية للمنتج. يمكن أن تؤدي نسبة التمدد ونسبة النفخ المناسبة إلى جعل توجيه سلسلة الجزيئات في المنتج معقولًا وتحسين قوة المنتج وشفافيته. في الوقت نفسه، يجب التحكم بدقة في ضغط النفخ ووقت التبريد لضمان استقرار شكل المنتج وحجمه.
باختصار، معالجة بلاستيك البولي فينيل كلوريد هي هندسة نظام معقدة تتطلب التحكم الصارم في خلط راتنج PVC والإضافات وظروف كل عملية معالجة. فقط من خلال التحكم المعقول في درجة حرارة المعالجة، السرعة، الضغط، الوقت، والمعايير الأخرى يمكن إنتاج منتجات بلاستيكية من البولي فينيل كلوريد بجودة ممتازة وأداء مستقر لتلبية احتياجات التطبيقات في مختلف المجالات.
منصتنا تربط مئات من الموردين الكيميائيين الصينيين المعتمدين بالمشترين حول العالم، مما يعزز المعاملات الشفافة، وفرص الأعمال الأفضل، والشراكات ذات القيمة العالية. سواء كنت تبحث عن سلع بالجملة، مواد كيميائية خاصة، أو خدمات شراء مخصصة، فإن TDD-Global جديرة بالثقة لتكون خيارك الأول.












